- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produkter
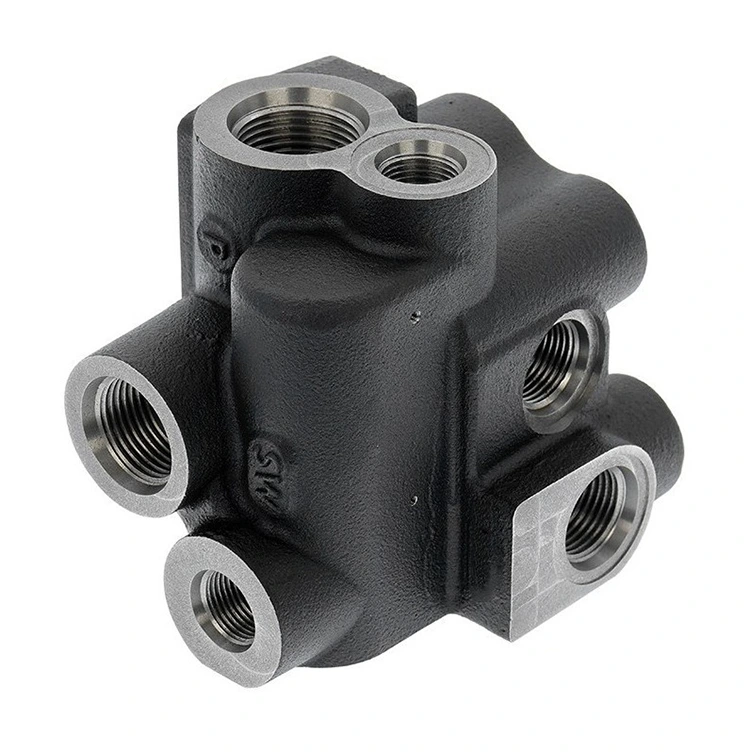
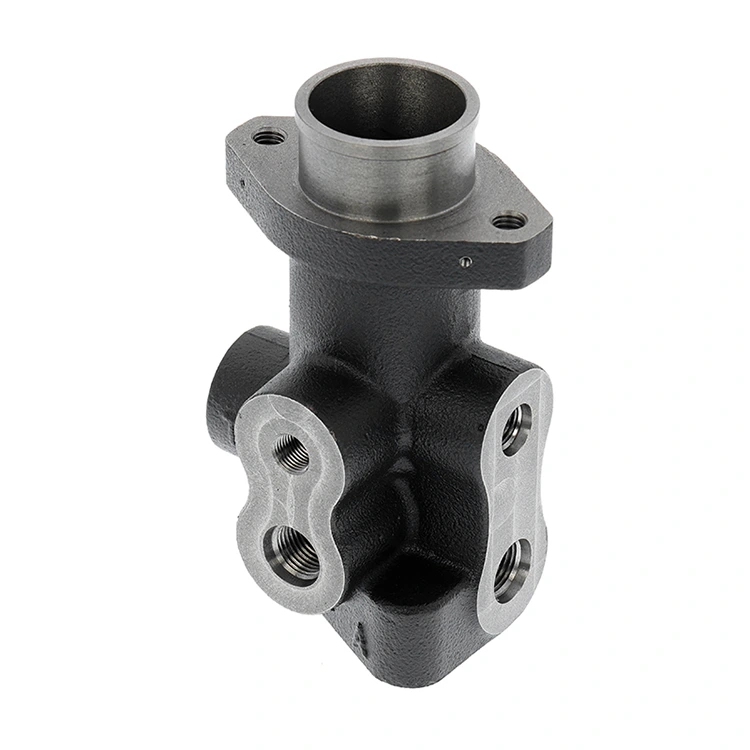

Segjärn Gjutning
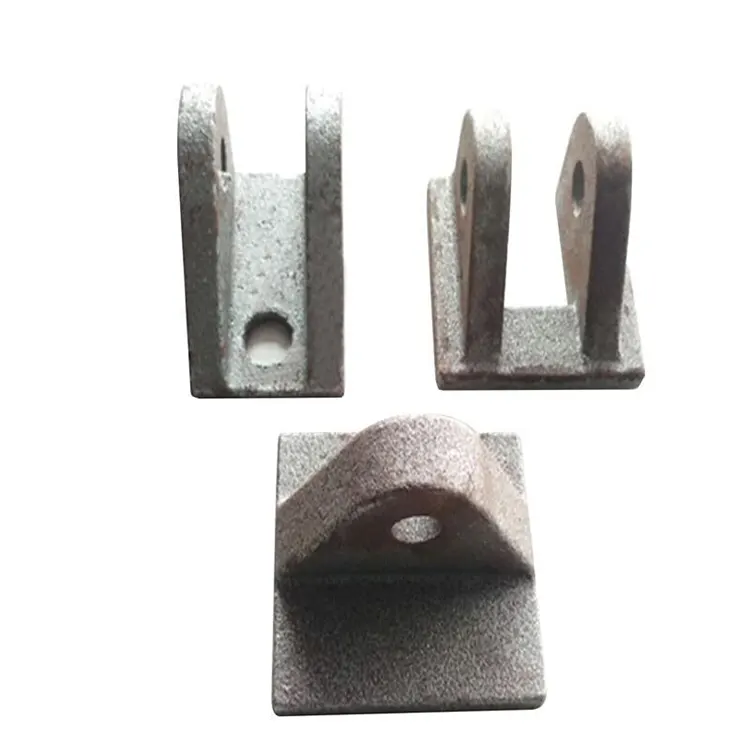
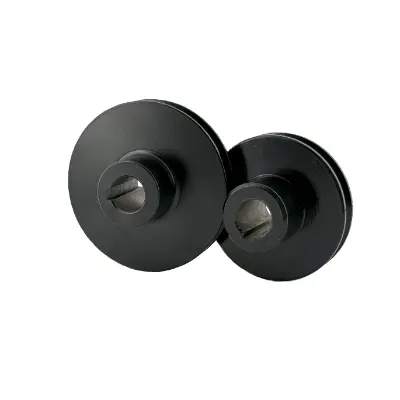
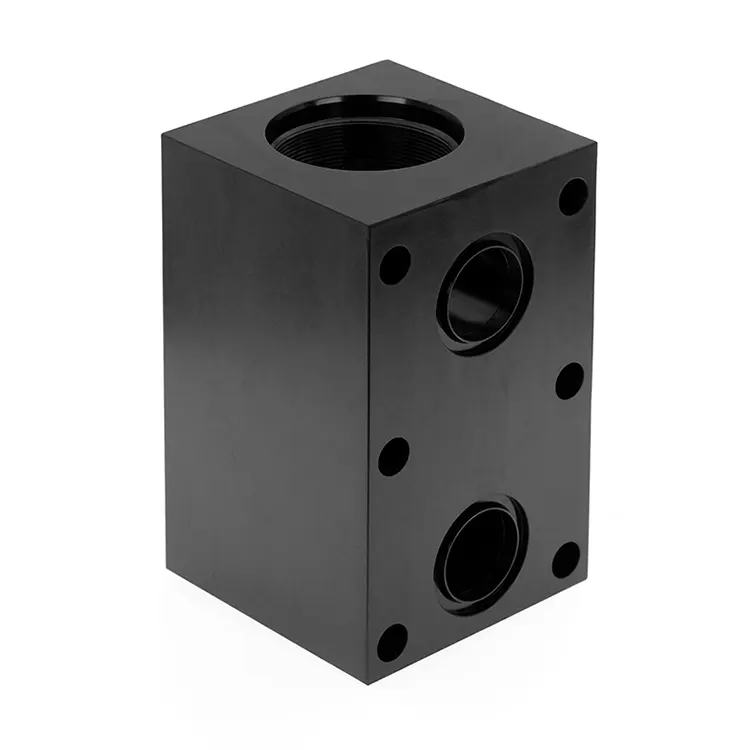
Difon Machinery Co., Ltd. är en pålitlig tillverkare av segjärnsgjutgods som tillhandahåller full-line produktion som blandar högkvalitativt segjärnsgjutning såsom gjutna, austempererade, lågtemperatur- och lösningsbehandlade kvaliteter med precisionsbearbetning efter gjutning. Våra segjärnsprodukter betjänar olika industrier, inklusive drivlinor för fordon, jordbruksmaskiner, industriventiler och anläggningsutrustning. Vi levererar komponenter som balanserar mekanisk styrka, slitstyrka och dimensionell noggrannhet.
Skicka förfrågan
Produktbeskrivning
Difon Machinery Co., Ltd. är en pålitlig tillverkare av segjärnsgjutgods som tillhandahåller full-line produktion som blandar högkvalitativt segjärnsgjutning såsom gjutna, austempererade, lågtemperatur- och lösningsbehandlade kvaliteter med precisionsbearbetning efter gjutning. Våra segjärnsprodukter betjänar olika industrier, inklusive drivlinor för fordon, jordbruksmaskiner, industriventiler och anläggningsutrustning. Vi levererar komponenter som balanserar mekanisk styrka, slitstyrka och dimensionell noggrannhet. För en ledande biltillverkare av drivlinor har våra delar minskat monteringstiden med 12 % tack vare konsekvent dimensionering och hållbarhet. En annan kund inom jordbruksmaskiner noterade att våra segjärnskomponenter håller bättre under tuffa fältförhållanden än deras tidigare leverantörs delar – något som har stärkt deras produktrykte på lokala marknader. Att integrera gjutning och bearbetning i en anläggning eliminerar komplexiteten och förseningarna med att samordna flera leverantörer, vilket säkerställer en smidig övergång från smält metall till färdiga delar som är färdiga att montera. En europeisk bilkund berättade en gång för oss att vår integrerade tjänst rakade 25 % av sin produktionstid. Att samarbeta med Difon levererar skräddarsydda lösningar – oavsett om det är fem prototyper för produkttestning eller stora volymer med snäva toleranser – som alla uppfyller din branschs prestanda- och efterlevnadsregler.
Ductile Iron Casting är ett toppval för kritiska tekniska delar. Det är lätt att gjuta, starkt och flexibelt – bättre än gråjärn i många fall och mer kostnadseffektivt än vissa kolstål. Men att göra konsekvent kvalitet över olika segjärnskvaliteter kräver strikt kontroll över gjutningsprocessen, från smält metallsammansättning till värmebehandling. Ett dåligt tillverkat växelhus av segjärn i segjärn kan ha ojämn nodularitet, vilket leder till tidig trötthet under upprepade belastningar. En stramt segjärnsjordbruksdel med dålig värmebehandling kan sakna slagtålighet, misslyckas i fältarbete. De flesta tillverkare gör bara gjutning och skickar bearbetning till externa verkstäder, vilket ofta leder till felinriktning mellan gjutna ämnen och färdiga delar eller förseningar från kommunikationsproblem. Många av våra kunder har tidigare rapporterat dessa problem innan de bytte till vår interna tjänst – en industriell ventiltillverkare sa att de halverade tiden för omarbetning när de slutade hantera separata gjut- och bearbetningsleverantörer. En nyckellösning är att designa gjutgods med bearbetning i åtanke. Detta innebär att man lämnar tillräcklig bearbetningsmöjlighet under gjutning, använd precisionsformar för att minska spill och kontrollera ämnen mitt i processen för att uppfylla strikta specifikationer för svarvning, fräsning eller borrning. Denna samordning mellan gjutning och bearbetning förbättrar inte bara kvaliteten utan ger också upp till 30 % rabatt på ledtider jämfört med delade tjänster. Detta sömlösa arbetsflöde minimerar i sig materialspill, vilket leder till kostnadseffektiv produktion utan att kompromissa med prestanda.
Våra gjutningsmöjligheter för segjärn täcker fyra huvudkvaliteter som var och en är gjord för specifika applikationsbehov. Vi samarbetar med ditt ingenjörsteam för att förstå delens arbetsförhållanden belastning, temperatur, miljö och sedan föreslå den bästa kvaliteten och processen. En tillverkare av jordbruksutrustning sa att våra personliga kvalitetsrekommendationer hjälpte deras delar att hålla 25 % längre under tuffa fältförhållanden – något som deras gamla leverantör aldrig tog sig tid att göra. Tabellen nedan visar våra kärnerbjudanden:
|
Typ av segjärn |
Höjdpunkter i gjutning och värmebehandling |
Target Industry Applications |
|
Som-gjutet segjärn |
Ingen värmebehandling efter gjutning; svavelhalt <0,02 % för att säkerställa knölbildning |
Allmänna industriventiler, bilfästen, jordbruksmaskinhus |
|
Aushärdat segjärn (ADI) |
Austemperering vid 250–350 ℃ efter austenitisering; bainitisk mikrostruktur för styrka och seghet |
Kraftiga växlar, slitdelar för entreprenadmaskiner, axelhus för lastbilar |
|
Lågtemperatur segjärn |
Kontrollerad kylning under gjutning; avspänningsglödgning för att förhindra spröd fraktur |
Kallregionpumpar, offshorefästen, norra jordbruksmaskiner |
|
Lösningsbehandlat segjärn |
Lösningsglödgning vid 900–950 ℃; släckning och härdning för att minska föroreningar och öka korrosionsbeständigheten |
Kemiska bearbetningsventiler, delar till marina motorer, utrustning för rening av avloppsvatten |
Vår gjutningsprocess för segjärn är ett tätt arbetsflöde från plockning av högkvalitativa råmaterial till förbearbetningskontroller. Vi får tackjärn, stålskrot och legeringar som magnesium och cerium från pålitliga leverantörer för att träffa exakta kemikalieblandningar. Ta vår kemiska kontroll till exempel, vi tillsätter 0,03 till 0,05 % magnesium för att hjälpa till att bilda knölar och hålla kisel vid 2,0 till 2,8 % för att göra gjutningen smidigare. En kund sa att vår konsekventa kemiska sammansättning är anledningen till att deras produkter sällan har prestandaproblem.
Smält metall smälts i en elektrisk ljusbågsugn vid 1500 till 1550 ℃ behandlad med nodulizers och ympmedel för att förfina strukturen och hälls sedan i precisionsformar. Vi använder sandgjutning för storskalig produktion, det är kostnadseffektivt för komplexa former och investeringsgjutning för små högprecisionsdelar med dimensionell tolerans 0,3 mm. För kritiska ADI-delar håller våra värmebehandlingsugnar temperaturen även inom 5 ℃, vilket säkerställer att varje bit bildar konsekvent bainit som vi har använt år för att få den här processen helt rätt. Denna exakta temperaturkontroll är avgörande för att uppnå den konsekventa bainitiska mikrostrukturen som definierar högpresterande ADI, vilket säkerställer tillförlitlighet från del till del.
Det fulla värdet av vår tjänst realiseras genom integrerad precisionsbearbetning efter gjutning, som omvandlar gjutna ämnen till färdiga delar som är redo för montering. En anläggningsmaskinkund berättade för oss att den här engångsmetoden räddade dem från besväret med att anlita en separat efterbehandlingsverkstad – vilket minskade deras totala projekttid med 10 % jämfört med deras gamla delade serviceupplägg. Efter gjutning och värmebehandling får varje ämne en grundlig rengöring vi använder kulblästring för att få bort sand och slipning för att jämna ut ytrester. En tillverkare av drivlinor för bilar noterade att vår detaljerade rengöringsprocess innebär att deras monteringslinjer aldrig hålls upp av smutsiga eller ojämna delar, något de brukade hantera konstant när de arbetade med andra gjuterier.
Sedan flyttar den till vår maskinverkstad. Vi använder femaxliga CNC-bearbetningscentra, högprecisionssvarvar och fräsmaskiner för att uppnå snäva toleranser: ±0,005 mm för kritiska funktioner som lagersäten och kugghjul, och ytfinish Ra ≤ 0,8μm för sömlösa passningar. Ta ett ADI-växelämne för en bygggrävare – vi skär kugghjulen på en CNC-hobber, slipar för noggrannhet och borrar sedan monteringshål med ±0,02 mm positionstolerans.
Kvalitetskontroll går igenom varje steg av gjutning och bearbetning, och uppfyller internationella standarder. Alla kritiska delar får oförstörande testning (NDT): ultraljudstestning (UT) för inre defekter som porositet, magnetisk partikeltestning (MT) för ytsprickor i ferromagnetiska kvaliteter och vätskepenetranttestning (PT) för icke-ferromagnetiska sådana. Vi testar prover från varje batch: dragtester för hållfasthet och töjning, slagtester för seghet och hårdhetstester för att kontrollera värmebehandling. Vi använder också CMM med en räckvidd på 1500×1000×800 mm, och fångar 100 000+ datapunkter per del för att matcha din 3D-design. Varje färdig detalj har ett unikt serienummer kopplat till ett digitalt register – materialcertifikat, gjutparametrar, värmebehandlingsloggar och bearbetningsrapporter. Denna spårbarhet är ett måste för industrier med strikta efterlevnadsregler, som bil- och flygindustrin.
Vår kundcentrerade anpassning och tekniska support skiljer oss från andra tillverkare av segjärnsgjutgods. Många kunder kommer med unika konstruktioner eller prestandabehov – till exempel behövde en kund ett lågtemperaturpumphus av segjärn för kalla områden. Vi föreslog att justera väggtjockleken för att förhindra termisk stress under gjutning och modifiera ribbor för att öka styrkan utan att lägga till vikt. Vi erbjuder också snabba prototyper: med vår kapacitet för gjutning och bearbetning av små partier kan vi göra 5–10 prototyper på 10–14 arbetsdagar. Detta låter dig testa passform, funktion och prestanda innan massproduktion. För långsiktiga partners lagrar vi dina designfiler och produktionsparametrar i en säker databas. Detta möjliggör snabba ombeställningar och konsekvent kvalitet över batcher – nyckeln till stabila leveranskedjor.
Vår tillverkningsflexibilitet stödjer hela din produktlivscykel, från initiala prototyper till stora produktionsserier. Vår gjutningsanläggning kan hantera 500 ton segjärn per månad och vår bearbetningsverkstad bearbetar upp till 10 000 färdiga delar varje månad, vi kan också öka produktionen för säsongsbetonade spikar. En tillverkare av lantbruksutrustning som arbetar med oss sa att vår förmåga att växla mellan små och stora beställningar räddade deras verksamhet i våras – de behövde en brådskande sats på 2 000 delar för ett säsongsbetonat projekt och vi levererade i tid utan att klippa några hörn. En annan kund för bildelar noterade att vår skalbara kapacitet innebär att de aldrig behöver oroa sig för lageruttag under de mest hektiska månaderna, något som deras tidigare leverantör kämpade med konstant. Vi erbjuder flexibla leveransalternativ som just-in-time (JIT) frakt för att passa dina löpande bandscheman och minska lagerkostnaderna. Vårt kundtjänstteam tillhandahåller produktionsuppdateringar i realtid och vår tekniska support finns till hands för frågor – från materialval till underhåll efter leverans.
Hos Difon Machinery Co., Ltd. är förstklassig segjärnsgjutning inte bara att smälta metall och forma metall; det handlar om att leverera integrerade lösningar som gör din leveranskedja enklare att öka produktkvaliteten och minska kostnaderna. En global billeverantör som vi har samarbetat med i tre år sa att vårt integrerade tillvägagångssätt hjälpte dem att minska kostnaderna för leveranskedjan med 18 % – de brukade arbeta med tre separata leverantörer innan de valde oss. Som din pålitliga tillverkare av segjärnsgjutgods gör vår mix av gjutkunnande precisionsbearbetning strikta kvalitetskontroller och samarbetsstöd oss till den idealiska partnern för ditt fordons jordbruks- eller industribehov. En kund inom jordbruksmaskiner noterade att vårt teams vilja att arbeta nära deras löste ett designproblem som hade stört deras tidigare leverantör i månader. Kontakta vårt team idag för att prata om dina krav, be om en prototypoffert eller boka ett besök på anläggningen. Du kommer att se våra gjutugnars bearbetningscenter och kvalitetskontrolllabb i aktion och lära dig varför så många företag litar på oss för sina kritiska segjärnskomponenter. En nyligen besökare från ett industriventilföretag sa att att se vår produktionslinje på nära håll övertygade dem att skriva på ett långsiktigt kontrakt – de var imponerade av hur vi håller jämn kvalitet i varje batch.
Hot Tags: Segjärn Gjutning
Relaterad kategori
Pressgjutning av aluminium
Gjutprocess
Plåttillverkning
Stämplingsbearbetning
Svetsprocess
Precisionsbearbetning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
Relaterade produkter