- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Varför gradfri bearbetning är avgörande i hydrauliska system
Hydraulsystem misslyckas tyst. En grad bryter loss inuti ett ventilblock, går in i vätskekretsen och börjar göra skada - på tätningar, öppningar, spolar - långt innan något dyker upp på en mätare. När det finns ett symptom är orsaken borta för länge sedan.
Vi bearbetar hydrauliska komponenter för flyg-, bil-, olja & gas- och industriella applikationer. Gradkontroll är något vi har behövt göra rätt.
Var burrs kommer ifrån
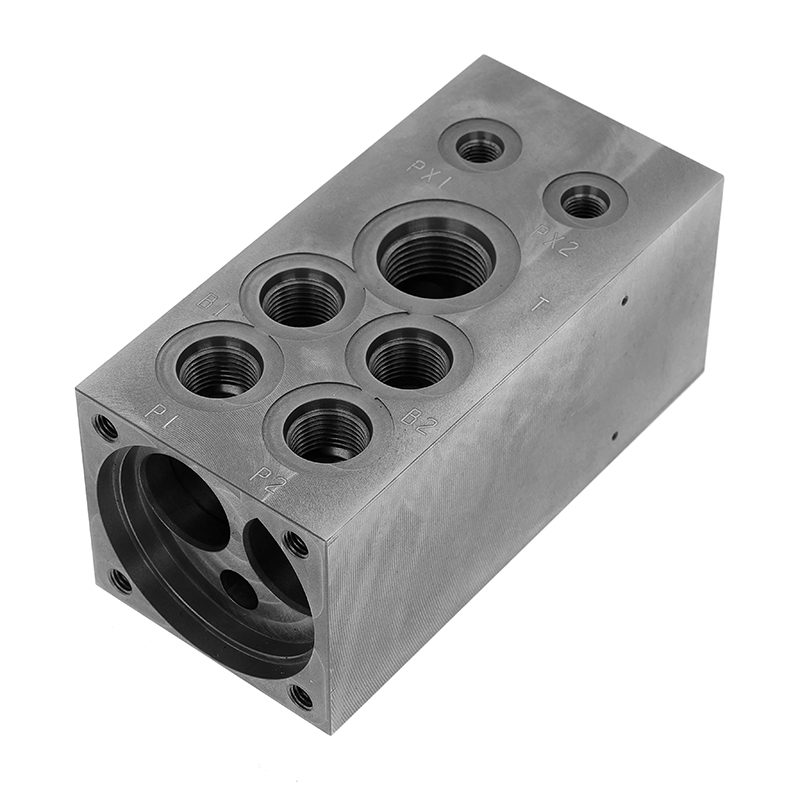
Varje korsborrad passage i ett hydrauliskt ventilblock skapar en korsning där ett skärverktyg kommer ut genom ett redan bearbetat hål. Den utgångspunkten är där grader bildas. Ett typiskt ventilblock har dussintals av dessa - portingångar, interna kanaler, tätningsspårkanter, gängade anslutningar. Samma egenskaper som gör att delen fungerar är de som gör avgradningen svår.
Manuell borstning når dem inte. Vibrerande finish gör det inte heller. De flesta av dessa grader finns djupt inne i delen, utom synhåll och utom räckhåll från utsidan.
Vad grader faktiskt gör inuti en hydraulkrets
Under tryck kommer löst fästa grader fria och rör sig med vätskan. De skjuter partikelantalet förbi ISO 4406-gränserna, skär tätningsläpparna under monteringen och blockerar delvis kontrollöppningar – vilket förändrar det effektiva flödesområdet på ett sätt som ändrar ventilens beteende. Det sista är särskilt svårt att fånga eftersom det dyker upp som ett inställningsproblem, inte ett kontamineringsproblem.
I bromssystem, flygkontrollmanöverdon och högtrycksventiler för energisektorn går konsekvenserna av att göra fel utöver en reparationsräkning.
Hur vi bearbetar för att förhindra det
Vi behandlar inte gradning som ett saneringssteg. Målet är att inte skapa grader som behöver städas upp i första hand - och där de bildas, för att ta itu med dem innan delen lämnar installationen.
Våra femaxliga CNC-centra låter oss styra inflygningsvinkeln vid tvärborrade korsningar, vilket direkt påverkar gradstorlek och vidhäftning vid utgångspunkten. Förhydrauliska ventilblockochhydrauliska grenrörskroppar, sekvensering av verktygsvägar hanterar rensning av interna korsningar inom samma program — ingen sekundär operation, inga åtkomstproblem.
Inre passageavslutningar löper till Ra ≤ 0,8μm. Innan något skickas går det igenom CMM-inspektion och heliumläckagetestning vid 1,5× arbetstryck.
Frågor värda att ställa innan du källa
Om gradkontroll är viktigt för din applikation, fråga din leverantör hur interna korsningar avgradas – och hur det verifieras. "Vi inspekterar för grader" är ett annat svar än "vi kontrollerar processen så att de inte bildas." Distinktionen har betydelse inom området.
Bläddra bland vårahydrauliska komponentereller kontakta vårt ingenjörsteam för att prata igenom din