- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Djupa hålsborrning i hydraulisk grenrörsbearbetning
Djupa hålsborrning är en av de mest kritiska processerna inomhydraulisk grenrörsbearbetning. Hydrauliska grenrör innehåller inre passager som leder hydraulvätska mellan ventiler, pumpar och ställdon. Dessa passager påverkar direkt flödesstabilitet, tätningsprestanda och systemets tillförlitlighet.
Djupa hålsborrning avser bearbetning av hål med ett stort förhållande mellan djup och diameter. Vid tillverkning av hydrauliska grenrör skär dessa hål invändigt för att bilda exakta vätskekanaler. Alla avvikelser under borrning kan resultera i felinriktade kanaler, läckage eller instabilt hydraultryck.
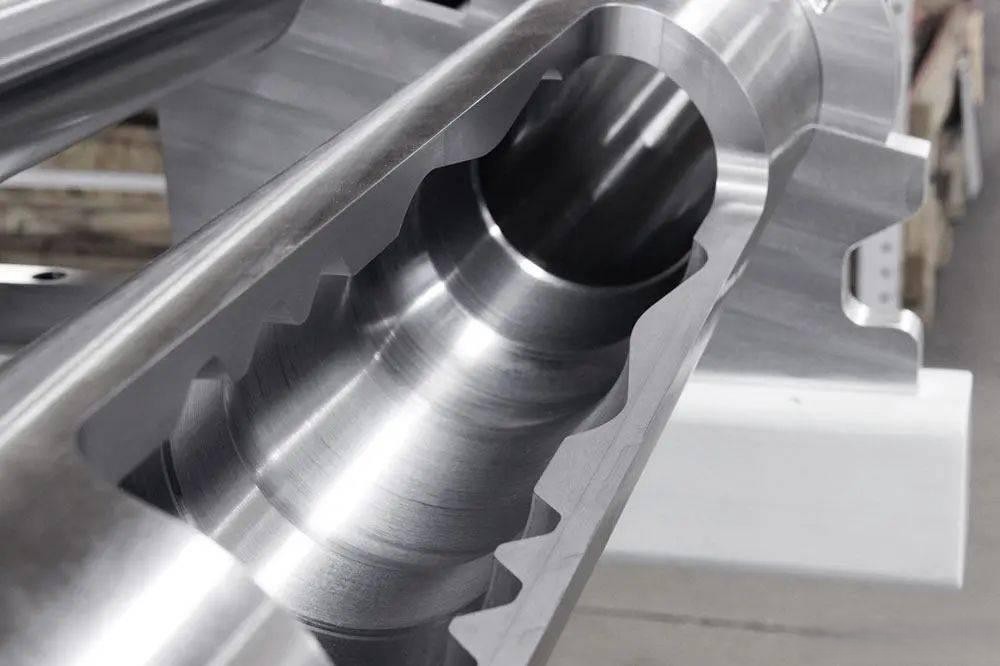
De flesta moderna CNC-bearbetningscentra används ofta för djuphålsborrning på grund av deras höga positioneringsnoggrannhet och repeterbara bearbetningsprestanda. Bearbetningskvaliteten är också lätt att reproducera vid rätt verktyg,kylvätskekontroll och spånbrytning beaktas. Felaktiga spånbrytningsförhållanden kan resultera i repor i hålets inre ytfinish och eventuell blockering av hydrauloljefilmen inuti grenröret.
Konstruktörer av högpresterande hydrauliska system använder vanligtvis olika former av snäv kontrolltolerans mot djupa borrade hål. Många av dessa djupa borrade hål kräver också att den inre graden tas bort efteråt. Gradfria inre hål minskar eventuell hydraulisk förorening och förbättrar systemets tillförlitlighet på lång sikt.
Valet av material har också en inverkan på djuphålsborrningsprocessen.Hydrauliska grenrör i aluminium är lättare att bearbeta och erbjuder högre bearbetningseffektivitet, medan grenrör av stål kräver starkare skärverktyg och mer stabila bearbetningsparametrar på grund av högre materialhårdhet.
Idag används djuphålsborrning och fleraxliga CNC-bearbetningscentra i stor utsträckning vid hydraulisk grenrörsbearbetning för att uppnå mer kompakta och effektiva hydraulsystem. När hydrauliska system blir allt mer integrerade och arbetar under högre tryck, förblir precisionsborrning av djupa hål en kritisk process vid tillverkning av hydrauliska komponenter.