- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Bemästra flödet: viktiga tekniska pelare för precisionsbearbetning av hydrauliska ventilblock
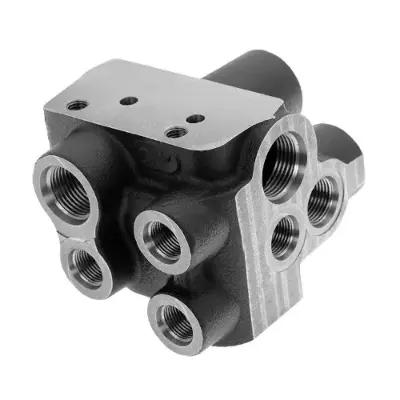
Inom vätskekraftens område är det hydrauliska ventilblocket systemets "nervcentrum". Dess övergripande kvalitet kommer att avgöra framgången för den industriella maskinen. Ett antal tekniska standarder måste uppnås under tillverkningen för att säkerställa det högst presterande ventilblocket.
Material och förbehandling
Det mest grundläggande kravet för ett kvalitetsventilblock är materialets inre struktur. Metallen måste vara tät utan sandhål eller laminering. Vanligtvis används 35-smidda stål för högtryckssystem och segjärn räcker för allmänt bruk. Utöver materialvalet måste "åldrande behandlingar" utföras för att säkerställa att metallen har "satts" och kommer att behålla sina dimensioner efter bearbetning.
Precisionsbearbetning och hålnoggrannhet
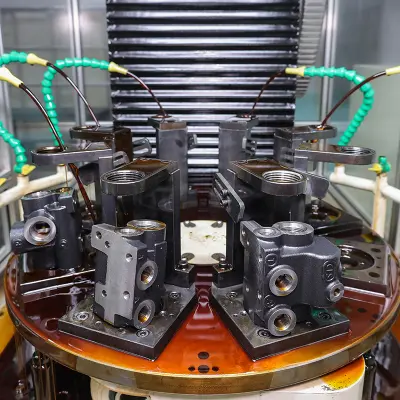
Hydrauliska grenrör kan ha mycket strikta toleranser när det gäller hålen i de inre ventilfickorna och oljegallerierna. Detta kräver alltid avancerade CNC-centra och verktyg. Ibland är processen i flera steg för att få alla säten och portar att matcha den geometriska toleransen.
Verifiering och prestandatestning
Slutmonteringen är tufft arbete eftersom delar är krysskontrollerade i ett hydrauliskt schema. Efter montering utsätts ventilblocken för kretsspolning och tryckprovning. Dessa tester säkerställer att grenröret kan hantera nominellt tryck utan att läcka och att varje solenoid, eller proportionell, fungerar med fullständig konsistens.
Med en uppsättning stränga tekniska standarder erbjuder Difon hydraulik, one-stop, skräddarsydda lösningar för ventilblock. Genom att kombinera den bästa materialförsörjningen och mikronbearbetningsprocessen med 100 % visuell inspektion, garanterar vi att varje block du får är kapabel att prestera under de tuffaste förhållanden.