- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Varför är hydrauliska komponenter viktiga för industriell och mobil utrustning?
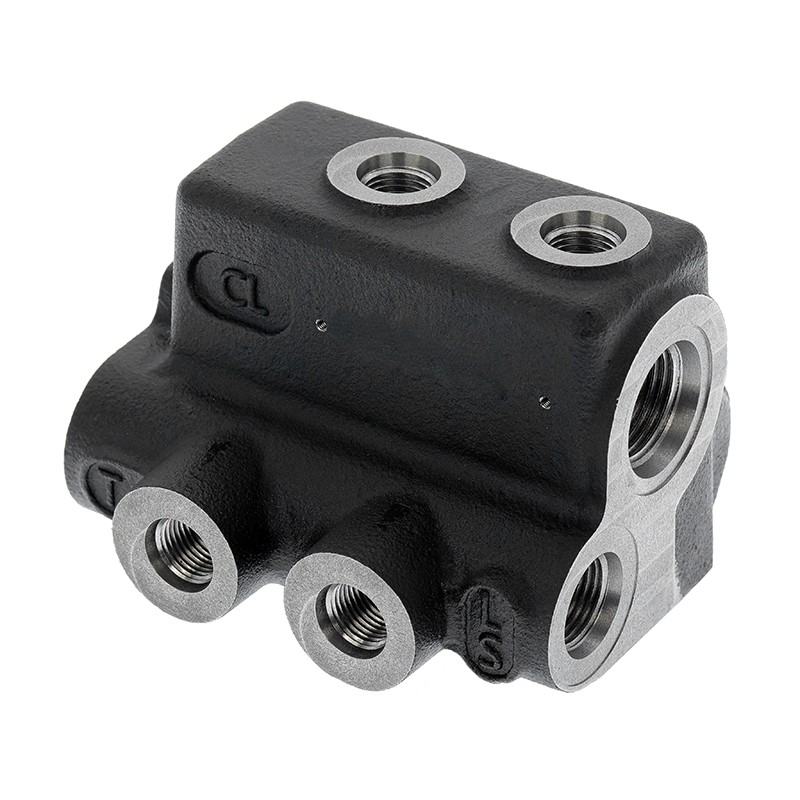
Hydrauliska komponenterär avgörande för industriell och mobil utrustning eftersom de styr hur trycksatt vätska genereras, distribueras, regleras och omvandlas till mekanisk rörelse. Från entreprenadmaskiner och jordbruksutrustning till fabriksautomation och materialhanteringssystem, hydraulteknik ger den kraft och styrbarhet som krävs för lyft, fastspänning, styrning, bromsning och andra krävande operationer. Komponenter som hydrauliska ventilblock, grenrörskroppar, ackumulatorladdningsventiler och bromsdoseringsventiler bestämmer om vätska når rätt ställdon vid erforderligt tryck och flöde.
Utrustningens prestanda beror på mer än hydraulpumpen eller cylindern. Interna passager, ventilgränssnitt, tätningsytor, gängade portar och precisionsbearbetade hål påverkar alla systemrespons, läckagekontroll och driftsäkerhet.Qingdao Difon Machinery Co., Ltd.tillverkar skräddarsydda hydrauliska delar genom precisionsbearbetning och relaterade produktionsprocesser. Att förstå rollen för dessa komponenter hjälper utrustningstillverkare att välja lämpliga material, definiera bearbetningskrav och bygga hydrauliska system som presterar konsekvent under verkliga driftsförhållanden.
Innehållsförteckning
1. Varför är hydrauliska system beroende av exakt designade komponenter?
2. Hur förbättrar viktiga hydrauliska delar prestanda för industriell och mobil utrustning?
3. Vilka tillverknings- och kvalitetskrav avgör komponenternas tillförlitlighet?
Varför är hydrauliska system beroende av exakt utformade komponenter?
Ett hydraulsystem överför kraft genom trycksatt vätska. Pumpen levererar flöde, styrventiler styr och reglerar det flödet, och ställdon omvandlar hydraulisk energi till linjär eller roterande rörelse. Varje del måste utföra sin tilldelade funktion medan de arbetar med de andra elementen i kretsen. En dåligt utformad passage, felaktigt placerad port eller olämplig tätningsyta kan påverka hela systemets prestanda, även när pumpen och ställdonet är korrekt valda.
Hur översätts vätskekontroll till utrustningsrörelse?
Hydraulsystem värderas för sin förmåga att leverera betydande kraft inom relativt kompakta utrustningslayouter. När trycksatt olja kommer in i en cylinder, verkar den på kolvområdet för att producera linjär kraft. När vätska driver en hydraulmotor bidrar tryck och flöde till rotationsmoment och hastighet. Styrkretsen bestämmer hur mycket vätska som når ställdonet, i vilken riktning den rör sig och under vilka tryckförhållanden utrustningen arbetar.
Olika komponenter utför specifika funktioner inom denna krets:
- Riktningsventiler bestämmer vägen för hydraulvätskan och styrmanöverdonets rörelse.
- Övertrycksventiler skyddar kretsen mot tryck som överstiger den definierade inställningen.
- Flödeskontrollventiler reglerar ställdonets hastighet genom att kontrollera mängden vätska som passerar genom en krets.
- Backventiler tillåter flöde i en angiven riktning samtidigt som det begränsar omvänt flöde.
- Hydrauliska grenrör förbinder flera ventiler och interna passager i ett kompakt arrangemang.
- Ackumulatorladdningsventiler stödjer de laddnings- och kontrollfunktioner som är förknippade med hydrauliska ackumulatorer.
- Bromsdoseringsventiler hjälper till att hantera hydraulisk tryckfördelning i bromskretsar utformade för specifik utrustning.
Interaktionen mellan dessa komponenter avgör om en maskin startar smidigt, håller en stabil arbetshastighet, svarar exakt på styringångar och hanterar växlande belastningar. Till exempel kan en mobil grävmaskin behöva kontrollerad bomrörelse samtidigt som föraren justerar armen och skopan. En industripress kan kräva repeterbart tryck och rörelse under varje produktionscykel. Båda applikationerna är beroende av en hydraulkrets där vätskebanor och styrelement är utformade för den erforderliga driftsekvensen.
Varför är grenrör och ventilblock viktiga för hydraulisk kretsdesign?
Ett hydrauliskt grenrör ger ett kompakt sätt att ansluta ventiler, portar och interna vätskepassager. Istället för att helt förlita sig på separata rör och kopplingar kan ett grenrör integrera flera anslutningar i en maskinbearbetad kropp. Detta arrangemang kan minska extern VVS, förenkla installationen och göra den övergripande kretsen mer organiserad. Det är särskilt användbart när flera hydrauliska funktioner måste styras inom ett begränsat utrustningsutrymme.
Ett ventilblock tillhandahåller monteringsplatser och vätskeanslutningar för hydrauliska styrelement. Beroende på design kan den innehålla korsande borrade passager, gängade portar, ventilhålrum, monteringsytor och tätningsgränssnitt. Dessa funktioner måste placeras exakt så att de installerade ventilerna riktas in korrekt och de interna flödesvägarna ansluts som avsett.
Precision är viktigt eftersom en inre passage inte bara är ett hål genom ett metallblock. Dess diameter, position, rakhet, yttillstånd och förhållande till korsande passager kan påverka flödesbeteende och komponentmontering. Felaktig borrning eller bearbetning kan lämna grader, skapa begränsade flödesområden eller orsaka svårigheter när ventiler och pluggar är installerade. Korsningar med tvärportar behöver också lämplig gradning och rengöring för att förhindra att bearbetningsrester kommer in i hydraulkretsen.
Difon identifierar hydrauliska grenrörsventilkroppar och hydrauliska ventilblock bland sina precisionsbearbetade produktkategorier. Dess publicerade tillverkningsinformation inkluderar djuphålsborrning för passager med en längd som är större än 20 gånger hålets diameter, såväl som fleraxlig bearbetning för komplexa port- och monteringsgeometrier. Dessa funktioner är relevanta för mångfaldiga konstruktioner som kräver noggranna interna anslutningar och noggrant placerade gränssnitt.
Vad händer när hydrauliska komponenter inte är anpassade till systemet?
En komponent kan vara dimensionellt godtagbar isolerat men olämplig för en viss hydraulkrets. Portanslutningar kanske inte matchar de specificerade kopplingarna, en ventilkavitet kanske inte rymmer den valda patronen eller en tätningsyta kanske inte ger det erforderliga kontaktförhållandet. Dessa problem kan leda till monteringsförseningar, läckage, tryckförlust eller instabil drift.
Vanliga design- och urvalsfrågor inkluderar:
- Felaktiga portgängspecifikationer, som att använda en inkompatibel SAE-, JIC-, NPT- eller BSPP-anslutning.
- Otillräckliga passagedimensioner som begränsar den erforderliga flödeshastigheten.
- Felaktiga ventilmonteringsplatser som påverkar uppriktning och montering.
- Olämpligt materialval för driftstryck, temperatur, vätska eller omgivande miljö.
- Otillräcklig tätningsytas kvalitet som ökar risken för externt eller inre läckage.
- Otillräcklig rengöring som gör att spån eller slipande partiklar kan komma in i känsliga ventil- och ställdonområden.
Dessa frågor förklarar varför komponentspecifikationer bör utvecklas tillsammans med den hydrauliska kretsdesignen. Ingenjörer måste definiera arbetstryck, flödeshastighet, vätsketyp, temperaturområde, anslutningsstandard, installationsutrymme och förväntad arbetscykel innan de slutför en komponentritning. En tydlig specifikation ger tillverkaren en tillförlitlig grund för materialval och processplanering.
Vårt bearbetningssätt börjar med att förstå komponentens roll i kretsen, snarare än att behandla delen som en isolerad metallform. För OEM-projekt utgör ritningen, provet, portlayouten och nödvändiga gränssnitt utgångspunkten för att granska tillverkningsmöjligheten. Detta hjälper till att koppla komponentens fysiska egenskaper till driftkraven för den färdiga maskinen.
Hur förbättrar viktiga hydrauliska delar prestanda för industriell och mobil utrustning?
Olika hydrauliska delar påverkar utrustningens prestanda på olika sätt. Ett grenrör organiserar vätskedistribution, en ventilkropp tillhandahåller de gränssnitt som behövs för flödeskontroll, och en ackumulatorladdningsventil stöder tryckhantering i en ackumulatorkrets. En bromsdoseringsventil tjänar ett annat syfte genom att hantera tryckfördelningen i ett bromssystem. Att förstå dessa distinktioner hjälper köpare att specificera rätt del för applikationen istället för att förlita sig på ett brett komponentnamn.
Var används hydrauliska ventilblock och grenrör?
Hydrauliska ventilblock och grenrör används i system där flera hydrauliska funktioner måste styras genom ett kompakt arrangemang. Industrimaskiner kan använda dem för att koordinera kläm-, lyft-, positionerings- och pressoperationer. Mobil utrustning kan använda grenrörsenheter för att distribuera olja till styr-, bom-, arm-, färd- eller hjälpfunktioner.
Tänk på flera typiska applikationer:
- Byggmaskiner:Grävmaskiner, lastare och lyftutrustning använder hydrauliska kretsar för att kontrollera rörelsen under växlande last. Ventilblock organiserar kopplingar mellan pumpar, reglerventiler och ställdon.
- Jordbruksmaskiner:Traktorer, skördare och planteringsutrustning använder hydraulisk kraft för att lyfta redskap, justera arbetspositioner och använda hjälpmekanismer.
- Industriell automation:Produktionslinjer, pressar och materialhanteringssystem är beroende av kontrollerad hydraulisk rörelse för fastspänning, positionering och repetitiva operationer.
- Gruvutrustning:Hydrauliska kretsar använder kraftiga mekanismer där vibrationer, damm, belastningsvariationer och begränsat installationsutrymme ställer ytterligare krav på komponentdesign.
- Maskiner för specialändamål:Anpassad utrustning kan kräva en grenrörslayout som kombinerar flera kontrollfunktioner inom ett specifikt installationsomslag.
Ett grenrör kan minska antalet externa anslutningar jämfört med en krets helt sammansatt av separata rör och kopplingar. Färre yttre skarvar kan förenkla installationen och minska potentiella läckagepunkter, även om det faktiska resultatet beror på kretslayout, tätningsdesign, monteringskvalitet och underhållsrutiner. Inre passager måste fortfarande utformas för att undvika onödiga begränsningar, skarpa övergångar och olämpliga flödesvägar.
För en OEM-tillverkare är grenröret också ett viktigt gränssnitt mellan hydraulik och utrustningsförpackning. Dess monteringshål, portorientering, övergripande dimensioner och ventilpositioner måste passa den omgivande strukturen. Om blocket är för stort kan det störa andra komponenter. Om portarna är felaktigt placerade kan slangdragning och serviceåtkomst bli svårt. Dessa är praktiska designöverväganden som bör lösas före produktion.
Hur stöder ackumulatorladdningsventiler hydrauliska system?
Hydrauliska ackumulatorer lagrar energi genom att hålla trycksatt vätska mot en komprimerbar gas eller annan energilagringsmekanism, beroende på ackumulatorns design. De kan hjälpa till att absorbera tryckfluktuationer, ge extra flöde under toppbehov, kompensera för läckage och upprätthålla tryck i utvalda kretsar. En ackumulatorladdningsventil används i system som kräver kontrollerad laddning och hantering av ackumulatortrycket.
I entreprenadmaskiner och industriell utrustning kan ackumulatorrelaterade kretsar stödja funktioner som nödenergiförsörjning, tryckstabilisering eller tillfällig toppflödesassistans. Den exakta rollen beror på kretsdesignen. Laddningsventilen måste vara kompatibel med ackumulatoranordningen, tryckkrav, portanslutningar och vätskespecifikationer. En oöverensstämmelse kan påverka laddningsbeteendet eller skapa ett osäkert drifttillstånd.
Viktiga tekniska detaljer inkluderar:
- Nominellt arbetstryck och det maximala tryck som tillåts av systemkonstruktionen.
- Anslutningsmått och gängstandarder för ackumulator och hydraulkrets.
- Invändiga hålmått och tätningsgeometri.
- Materialkompatibilitet med hydraulvätskan och driftsmiljön.
- Nödvändigt svar och kontrollbeteende enligt definition av utrustningskretsen.
- Inspektions- och provningskrav för det färdiga ventilhuset eller aggregatet.
Difon publicerar ett anpassat utbud av ackumulatorladdningsventiler och beskriver produktion från rågjutning till precisionsbearbetning. Dess produktinformation anger också att utvalda bearbetningsoperationer kan uppnå dimensionstoleranser ner till 0,005 mm och invändiga håltoleranser ner till 0,002 mm. Dessa siffror är påståenden på produktsidan för det specificerade bearbetningssammanhanget, inte universella toleranser för varje ventil eller varje funktion. Ritningen och inspektionsplanen bör identifiera vilka dimensioner som kräver dessa kontrollnivåer.
Varför är en bromsproportioneringsventil viktig i mobil utrustning?
Bromsprestanda är en säkerhetskritisk funktion i mobila maskiner och fordon. En bromsdoseringsventil är utformad för att hantera hydraulisk tryckfördelning inom en bromskrets. Beroende på systemarkitekturen kan tryckfördelningen behöva kontrolleras för att hjälpa till att balansera bromskrafterna under olika belastningsförhållanden. Den exakta funktionen och kalibreringen beror på fordonets eller maskinens design och måste följa tillämpliga tekniska krav.
För en tillverkare måste ventilhuset tillhandahålla exakta interna passager, tillförlitliga tätningsgränssnitt och korrekt bearbetade anslutningsegenskaper. Kroppsmaterialet och tillverkningsmetoden måste vara lämpliga för det specificerade trycket och miljöförhållandena. Om ett hål är utanför toleransen eller om en tätningsyta är skadad, kanske ventilen inte fungerar som avsett. Bearbetningskvalitet är därför en del av hela bromssystemets säkerhetsprocess, tillsammans med ventildesign, kalibrering, testning och validering på fordonsnivå.
Difon listar bromsdoseringsventiler bland sina hydrauliska produktkategorier och beskriver användningen av gjutning och precisions-CNC-bearbetning för tillverkning av hydrauliska ventilkroppar. Denna typ av produktionsväg är relevant där en komponent kombinerar ett gjutet eller format ämne med bearbetade passager, portar och funktionella ytor. Det valda materialet, gjutkvaliteten, bearbetningstillåten och inspektionsmetoden bör alla definieras för den specifika konstruktionen.
Hur ska köpare jämföra olika typer av hydrauliska delar?
Följande tabell sammanfattar rollen för flera komponentkategorier och de viktigaste tekniska detaljerna som köpare bör bekräfta. Den är avsedd som en valguide, inte en ersättning för utrustningstillverkarens hydraulkretsspecifikation.
| Komponentkategori | Huvudfunktion | Typiska utrustningstillämpningar | Viktiga specifikationskontroller |
| Hydrauliskt ventilblock | Tillhandahåller ventilmonteringsgränssnitt och interna vätskepassager | Entreprenadmaskiner, jordbruksmaskiner, industrisystem | Portlayout, håldimensioner, monteringsegenskaper, tryckklass, tätningsytor |
| Hydrauliskt grenrör | Kopplar ihop flera hydrauliska funktioner genom ett integrerat passagenätverk | Automationsutrustning, mobila maskiner, kraftiga hydraulsystem | Flödesvägsdesign, hamnstandarder, passagekorsningar, tryckfall, renlighet |
| Ackumulatorladdningsventil | Stöder kontrollerad laddning och tryckhantering i ackumulatorkretsar | Anläggningsutrustning, industriell automation, tunga maskiner | Tryckkrav, håltoleranser, anslutningsdetaljer, tätningsgeometri |
| Bromsdoseringsventil | Hanterar hydraulisk tryckfördelning inom en specificerad bromskrets | Mobil utrustning och fordonsbromssystem | Ventilhusets noggrannhet, tryckkrav, tätning, kalibrering och systemvalidering |
| Hydrauliska motorkomponenter | Stöd omvandlingen av hydraulisk energi till roterande mekanisk effekt | Industriella drivenheter, jordbruksmaskiner, mobil utrustning | Material, bearbetningsgränssnitt, axelgeometri, lager och tätningskrav |
Den högra delen är den som matchar den faktiska kretsen, inte nödvändigtvis den med den mest utarbetade beskrivningen eller den minsta citerade toleransen. Ett hydraulblock för en lågflödeshjälpfunktion kan ha olika designprioriteringar än ett högflödesgrenrör som betjänar flera ställdon. På samma sätt kräver en bromsrelaterad ventil säkerhets- och valideringsöverväganden som inte bör ersättas av enbart vanlig dimensionell inspektion.
Vår tekniska granskning tar hänsyn till avsedd funktion, hamnarrangemang, materialkrav och kritiska dimensioner innan en tillverkningsrutt bekräftas. För skräddarsydda beställningar hjälper ritningar och prover att fastställa förhållandet mellan den bearbetade komponenten och utrustningsmonteringen. Detta är särskilt användbart när en del måste ersätta en befintlig komponent eller passa inom ett begränsat installationsutrymme.
Vilka tillverknings- och kvalitetskrav bestämmer tillförlitligheten av hydrauliska komponenter?
Hydrauliska komponenters tillförlitlighet byggs upp genom en rad tillverkningsbeslut. Materialval fastställer detaljens startegenskaper, bearbetning skapar dess funktionella geometri, ytbehandling skyddar eller modifierar ytan och inspektion kontrollerar om den färdiga komponenten uppfyller ritningen. För delar som innehåller inre vätskepassager är renhet lika viktig eftersom även små bearbetningsrester kan påverka känsliga hydrauliska element.
Vilka material används för olika hydrauliska applikationer?
Materialvalet bör återspegla tryckkrav, mekanisk belastning, korrosionsexponering, viktmål, bearbetbarhet och kompatibilitet med hydraulvätskan. Det finns inget enskilt material som är bäst för varje ventilhus eller grenrör. Den valda kvaliteten måste också vara lämplig för tillverkningsprocessen, inklusive gjutning, borrning, fräsning, svarvning, värmebehandling och ytbehandling.
Vanliga materialgrupper inkluderar:
- Kolstål:Ofta valt för allmänna hydrauliska delar där styrka, bearbetbarhet och kostnad måste balanseras. Den specifika kvaliteten bör anpassas till de erforderliga mekaniska egenskaperna och serviceförhållandena.
- Legerat stål:Används där högre hållfasthet, slitstyrka eller specifika värmebehandlingsegenskaper krävs. Materialkvalitet och värmebehandlingsskick bör bekräftas mot konstruktionen.
- Gjutjärn:Används för vissa ventilkroppar och hydraulblock eftersom gjutning kan skapa en praktisk nästan nätform före bearbetning. Gjutkvalitet och inre sundhet är viktiga för tryckhaltiga applikationer.
- Rostfritt stål:Anses där korrosionsbeständighet är en prioritet, även om kvaliteten måste väljas efter vätskan och omgivande miljö.
- Aluminiumlegeringar:Användbar där det är viktigt att minska komponentvikten, inklusive utvalda mobilutrustningsapplikationer. Styrka, gängdesign, slitytor och tryckkrav måste kontrolleras noggrant.
- Titanlegeringar:Kan övervägas för specialiserade applikationer som kräver en speciell hållfasthet-till-vikt eller korrosionsbeständighetsprofil, beroende på kostnads- och bearbetningsöverväganden.
Materiallistan som publicerats för Difons hydrauliska bearbetningstjänster inkluderar kolstål, legerat stål, rostfritt stål, aluminiumlegeringar, gjutjärn och titanlegeringsalternativ över dess produktinformation. Tillgänglighet och lämplighet beror på den specifika komponenten, ritningen och beställningskraven. Ett material bör inte väljas bara för att det förekommer i en allmän kapacitetslista; den exakta kvaliteten, värmebehandlingsskicket och den obligatoriska certifieringen bör bekräftas för projektet.
Hur påverkar CNC-bearbetning och djuphålsborrning vätskeprestanda?
Hydrauliska ventilkroppar och grenrör innehåller ofta komplexa inre passager som förbinder portar placerade på olika ytor av komponenten. CNC-fräsning och -borrning skapar dessa funktioner, medan svarvning och andra bearbetningsoperationer ger runda gränssnitt, gängor, hål och tätningsytor. Fleraxlig bearbetning kan minska upprepade inställningar för komplexa geometrier och hjälpa till att upprätthålla förhållandet mellan olika funktioner.
Djuphålsborrning är särskilt viktig när en konstruktion kräver en lång inre passage. Hålet måste följa den specificerade positionen och riktningen samtidigt som den erforderliga diametern och yttillståndet bibehålls. Om hålet avviker för långt från sin avsedda väg kan det närma sig en annan passage, minska väggtjockleken eller skapa en oväntad koppling. Inspektion av borrhål och lämpliga rengöringsprocedurer hjälper till att bekräfta att passagen uppfyller ritningskraven.
Difons publicerade hydrauliska bearbetningsspecifikationer inkluderar följande processreferenser:
| Tillverkningsprocess | Publicerad teknisk information | Relevanta kvalitetskontroller |
| Djuphålsborrning | Diameterområde 3–50 mm; djup upp till 1000 mm; angiven rakhet 0,1 mm per 100 mm | Inspektion av borrhål, kontroller av ytjämnhet, verifiering av passage |
| Fleraxlig CNC-bearbetning | Publicerad tolerans ±0,005 mm; positionsnoggrannhet ±0,005 mm; ytfinish Ra 0,2–0,8 μm | CMM-mätning, prototypinspektion, processövervakning |
| Port- och gängbearbetning | SAE, JIC, NPT och BSPP gängstandarder listas | Gängmätare, dimensionskontroller, luft- eller tryckprovning där detta anges |
| Värmebehandling och ytteknik | Nitrering, hårdförkromning och fosfatbeläggning är listade | Hårdhetskontroller och beläggningstjockleksverifiering där tillämpligt |
Dessa är publicerade processspecifikationer och bör endast tillämpas där de matchar den relevanta delen och tillverkningsvägen. En allmän toleransförklaring betyder inte att varje dimension på varje hydraulisk produkt är bearbetad till samma värde. Ritningen ska identifiera kritiska egenskaper såsom ventilkaviteter, håldiametrar, portpositioner, tätningsytor och monteringsdatum. Inspektionsmetoder kan sedan väljas för dessa funktioner.
Varför är ytfinish och renhet avgörande för tätning?
Hydraulsystem förlitar sig på tätningsgränssnitt för att innehålla trycksatt vätska. Beroende på designen kan en ventilkropp använda O-ringar, metall-till-metall-kontakt, patrongränssnitt, pluggar eller andra tätningsarrangemang. Yttillståndet runt dessa egenskaper påverkar hur tätningen sitter och hur väl den fungerar. Överdriven grovhet, repor, grader eller bearbetningsmärken kan skapa läckagevägar eller skada en tätning under installationen.
Ytfinishkrav bör därför specificeras för funktionsområden snarare än att tillämpas som ett universellt värde för hela komponenten. En icke-tätande yttre yta behöver kanske inte samma finish som en precisionsborrning eller ventilmonteringsyta. Slipning, honing eller andra ytbehandlingsmetoder kan användas där konstruktionen kräver ett kontrollerat ytförhållande. Lämplig process beror på material, geometri, tätningstyp och ritningskrav.
Renlighet är lika viktigt. Borrning och fräsning kan lämna spån, grader, skärvätska och fina partiklar inuti passagerna. Om dessa föroreningar finns kvar i den färdiga delen kan de komma in i ventiler, pumpar, cylindrar eller andra känsliga komponenter. Korsborrade hål är särskilt viktiga eftersom grader kan finnas kvar där två passager skär varandra. Gradning, spolning, torkning och skyddade förpackningar bör ingå i produktionsplanen där applikationen kräver det.
Ytbehandlingar såsom nitrering, hårdförkromning, fosfatbeläggning, svart oxid eller andra specificerade ytbehandlingar kan användas för att uppfylla särskilda krav. De är inte utbytbara. Vissa behandlingar förbättrar ythårdheten eller slitaget, medan andra ger korrosionsskydd eller ändrar friktionsegenskaper. Den valda processen måste vara kompatibel med basmaterialet, dimensionella toleranser, tätningsytor och driftvätska. Eventuell beläggningstjocklek som påverkar ett monterat gränssnitt bör beaktas vid planering av bearbetningstillägg.
Hur ska färdiga delar inspekteras före leverans?
Besiktningen bör kopplas till komponentritningen och de risker som är förknippade med dess funktion. Enbart en visuell kontroll räcker inte för en hydraulisk precisionsdel som innehåller inre passager och tätningsgränssnitt. Dimensionell inspektion, gängverifiering, ytkontroller, renhetsbedömning och tryckrelaterade tester kan alla krävas beroende på produktspecifikationen.
En praktisk inspektionsplan kan innehålla följande kontroller:
- Materialverifiering:Bekräfta den beställda materialkvaliteten och eventuella specificerade värmebehandlingsförhållanden med hjälp av den nödvändiga leverantörsdokumentationen.
- Dimensionell inspektion:Mät kritiska hål, portplatser, monteringsytor, gängegenskaper och referensförhållanden.
- Geometrisk inspektion:Kontrollera positionsnoggrannhet, vinkelräthet, planhet och andra geometriska toleranser där detta anges.
- Ytinspektion:Undersök tätningsytor, hål och yttre ytor för repor, grader, korrosion eller bearbetningsdefekter.
- Trådinspektion:Använd lämpliga mätare för att verifiera gängform och storlek mot den specificerade anslutningsstandarden.
- Renlighetskontroll:Kontrollera att passagerna är fria från spån, lösa partiklar och oacceptabla processrester.
- Funktions- eller trycktestning:Utför tester där det krävs enligt detaljritningen, kundspecifikationen eller tillämplig valideringsprocedure.
Difons publicerade produktionsinformation identifierar utrustning som en koordinatmätmaskin, profilprojektor, hårdhetstestare och ytråhetsprovare. Dess sida för hydraulisk bearbetning beskriver också CMM-verifiering, gängmätareinspektion, lufttryckstestning, flödestestning och trycktestning som relevanta kvalitetssäkringsmetoder. De exakta kontroller som krävs för en beställning bör överenskommas i förväg, inklusive provtagningsfrekvens, acceptanskriterier och dokumentation.
Vår fabrik behandlar kritiska dimensioner och inre renlighet som anslutna kvalitetskrav. Ett hål kan uppfylla sin diametertolerans men kräver fortfarande ytterligare kontroller för yttillstånd, rakhet eller renhet. På liknande sätt kan en gängad port klara en gängmätareinspektion medan den fortfarande behöver bekräftelse på dess tätningsgränssnitt. Inspektionsplanen ska återspegla hur delen kommer att fungera efter installationen.
Vilken information bör OEM-köpare tillhandahålla för en anpassad beställning?
Korrekt ingångsinformation minskar osäkerheten under offert och produktion. Köpare bör tillhandahålla en aktuell 2D-ritning, 3D-modell, fysiskt prov eller en kombination av dessa där det finns tillgängligt. Dokumenten ska identifiera material, dimensioner, toleranser, portstandarder, ytbehandling och eventuella funktionstestkrav. Om en komponent är avsedd att ersätta en befintlig del bör köparen också klargöra om konstruktionen är en exakt ersättning eller om ändringar är tillåtna.
Innan du bekräftar en beställning är det användbart att fastställa:
- Utrustningstyp och den funktion som utförs av komponenten.
- Arbetstryck, maximalt specificerat tryck och förväntade flödesförhållanden.
- Hydraulvätsketyp och driftstemperaturområde.
- Materialkvalitet och eventuella värmebehandlingskrav.
- Portgängastandarder, håldimensioner och tätningsarrangemang.
- Kritiska dimensionella och geometriska toleranser.
- Ytbehandling, beläggningstjocklek och områden som måste förbli obehandlade.
- Obligatoriska inspektionsrapporter, trycktester och spårbarhetsdokument.
- Orderkvantitet, prototypkrav, förpackning och leveransförväntningar.
För specialanpassade delar bör offerten skilja mellan standardbearbetningskapacitet och projektspecifika prestandakrav. En angiven dimensionstolerans fastställer inte automatiskt en komponents tryckklassificering, utmattningslivslängd eller lämplighet för ett komplett hydraulsystem. Dessa egenskaper beror på materialegenskaper, väggtjocklek, designberäkningar, tillverkningskvalitet och validering under de avsedda driftsförhållandena.
Qingdao Difon Machinery Co., Ltd. tillhandahåller OEM- och ODM-bearbetningstjänster och listar hydrauliska ventilblock, ackumulatorladdningsventiler, bromsdoseringsventiler och grenrörsrelaterade produkter inom sitt hydrauliska produktsortiment. Dess bredare tillverkningsresurser inkluderar CNC-bearbetnings- och inspektionsutrustning som används för precisionsmetallkomponenter. Köpare kan använda ritningsgranskningsstadiet för att bekräfta vilka bearbetningsoperationer, material, ytbehandlingar och inspektionsdokument som är lämpliga för den specifika beställningen.
Slutsats
Hydrauliska komponenter är viktiga eftersom de hanterar vätskedistribution, tryckkontroll, energilagring och mekanisk rörelse över industriell och mobil utrustning. Ventilblock och grenrör organiserar komplexa hydrauliska kretsar, ackumulatorladdningsventiler stödjer tryckhantering och bromsdoseringsventiler utför viktiga funktioner i avsedda bromssystem. Deras tillförlitlighet beror på korrekt design, lämpliga material, precisionsbearbetning, effektiv tätning, rena inre passager och inspektion mot de faktiska applikationskraven.
För OEM-tillverkare och utrustningsingenjörer börjar valet av rätt komponent med en tydlig förståelse av hydraulkretsen och delens driftsförhållanden. Qingdao Difon Machinery Co., Ltd. välkomnar förfrågningar om anpassade hydrauliska ventilblock, grenrörskroppar, ackumulatorladdningsventiler, bromsdoseringsventiler och relaterade precisionsbearbetade delar.Kontakta vårt teammed dina ritningar, materialkrav och tekniska specifikationer för att diskutera en lämplig tillverknings- och inspektionsplan för ditt nästa industriella eller mobila utrustningsprojekt.
Vanliga frågor
1. Vad är skillnaden mellan ett hydrauliskt ventilblock och ett hydrauliskt grenrör?
Ett hydrauliskt ventilblock tillhandahåller i allmänhet de monteringsgränssnitt och interna passager som krävs för att installera och ansluta hydraulventiler, medan ett grenrör är en integrerad vätskefördelningskropp utformad för att ansluta flera delar av en hydraulkrets. Termerna kan överlappa varandra i industrianvändning, men den faktiska designen, portarrangemanget, ventilgränssnitten och kretsfunktionen avgör komponentens roll i ett visst system.
2. Hur påverkar bearbetningsnoggrannheten den hydrauliska ventilkroppens prestanda?
Bearbetningsnoggrannheten påverkar håldimensioner, ventilinriktning, portpositionering, gängpassning och tätningsgränssnitt. Om en kritisk egenskap ligger utanför dess specificerade tolerans, kan resultatet inkludera monteringsproblem, begränsat flöde, internt läckage eller inkonsekvent ventildrift. Noggrannheten måste utvärderas mot ritningen och funktionskraven, med lämpliga mätmetoder valda för varje kritisk egenskap.
3. Vilka material väljs vanligtvis för hydrauliska ventilblock och grenrör?
Vanliga materialalternativ inkluderar kolstål, legerat stål, gjutjärn, rostfritt stål och aluminiumlegeringar. Kol och legerade stål övervägs där styrka och mekaniska egenskaper är viktiga, gjutjärn används för lämpliga gjutna ventilkroppar, rostfritt stål kan väljas för korrosionskänsliga miljöer och aluminiumlegeringar kan minska vikten i utvalda mobila applikationer. Den exakta graden måste bekräftas mot tryck, vätskekompatibilitet, temperatur, bearbetning och designkrav.
4. Varför är det viktigt med inre renhet efter bearbetning av hydrauliska delar?
Bearbetning kan lämna metallspån, grader, slipande partiklar och skärvätskerester inuti borrade passager och gängade portar. Om dessa föroreningar kommer in i en hydraulkrets kan de störa ventilens funktion, skada tättslutande ytor, påskynda slitaget eller blockera små flödesvägar. Gradning, spolning, torkning, inspektion och skyddad förpackning hjälper till att minska föroreningsrisker före installation.
5. Vilken information ska köpare lämna när de begär offert för anpassade hydrauliska delar?
Köpare bör tillhandahålla en aktuell ritning eller 3D-modell, materialkvalitet, dimensioner, kritiska toleranser, port- och gängstandarder, arbetstryck, hydraulvätska, driftstemperatur, ytbehandling och nödvändiga inspektions- eller testkriterier. Utrustningsapplikation, orderkvantitet, prototypbehov och förpackningskrav är också användbara. Fullständig information gör det möjligt för tillverkaren att bedöma processens genomförbarhet, identifiera kritiska egenskaper och förbereda en offert baserat på de faktiska komponentkraven.